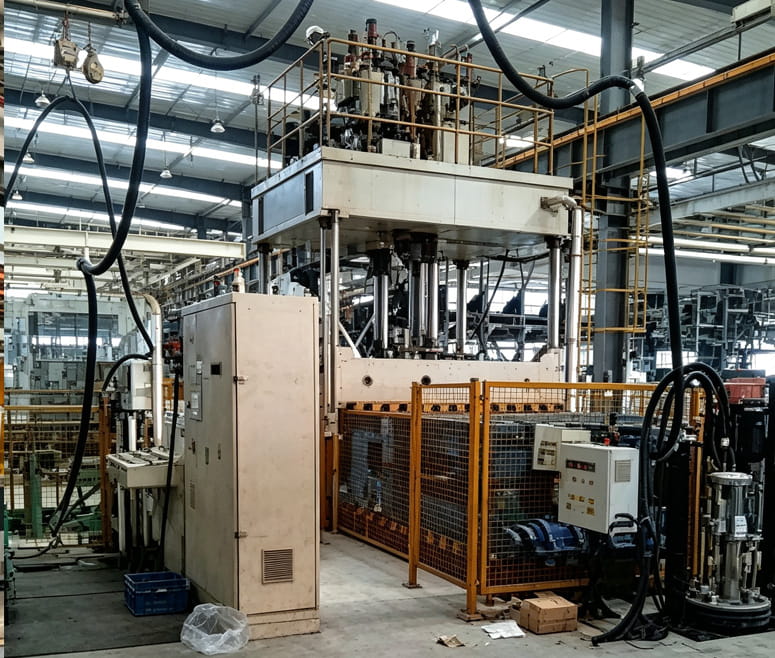
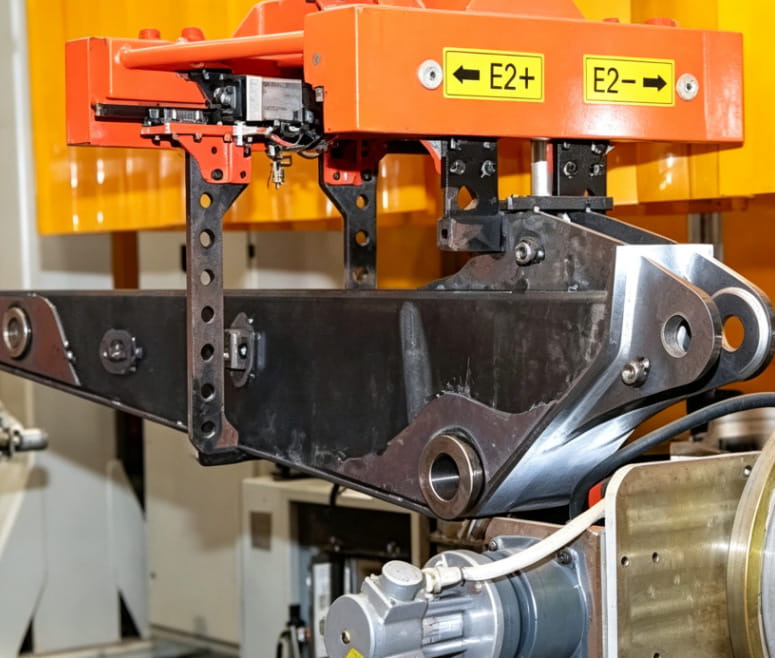
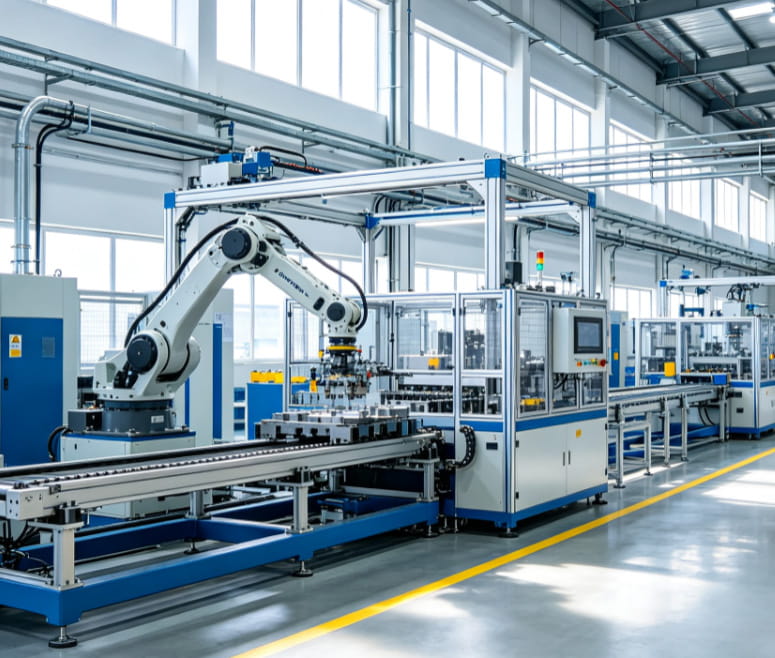
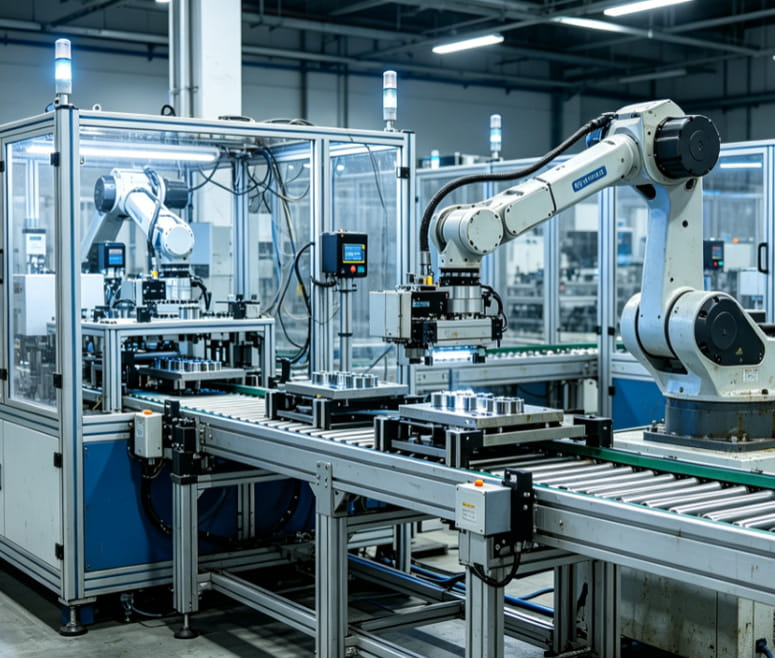
传统零部件加工将焊接、冲孔、涂胶分为三台独立单机设备,每台设备预留人工操作、工件转运空间,整体占地面积大,中小型厂房场地资源有限,难以新增多台加工设备扩充产能。多工序集成非标工作站将冲孔模组、焊接单元、精密涂胶系统整合至单台设备机架内部,搭配上下料转运机构,单次工件装夹完成全部加工工序,大幅缩减设备整体占地,充分利用车间有限生产空间,同时减少工件多次转运带来的人工与尺寸损耗。
集成工作站采用紧凑立体式布局设计,底层布置冲孔伺服冲压机构,中层设置工装定位工位,上层搭载焊接机器人与涂胶行走轴,竖向分层排布压缩横向占地宽度,同等产能需求下,集成工作站占地面积仅为三台独立单机的三分之二,原本只能放置两条分体产线的车间区域,可布置三套集成工作站,有效提升车间单位面积产出。设备内部配备自动转运滑台,工件完成冲孔后自动移送至焊接工位,焊接结束流转至涂胶区域,全程无需人工搬运,消除工位之间转运通道占用空间。
统一整套设备总控制系统,冲孔、焊接、涂胶工序程序协同联动,工序节拍相互匹配,不会出现单一工位拥堵待机情况,均衡整体生产效率。分体设备需要三名操作人员分别看管,集成工作站仅需一名工人完成工件上下料,优化车间人力配置,降低单件人工成本。设备配套统一除尘、废气收集、胶料供给系统,无需为三台单机分别布置管路、除尘设备,简化车间管线布局,现场环境更加整洁有序。
工装系统同步集成化设计,一套定位工装适配工作站全部工序,工件全程基准统一,不存在多次装夹产生的定位偏差,冲孔、焊接、涂胶尺寸一致性同步提升。模块化拓展结构可后期增配视觉检测、自动下料分选模块,无需额外预留设备放置区域,直接在原有机架加装组件,适配企业后续产能、质检升级需求。
针对汽车小型冲压件、五金密封壳体、塑胶金属结合件等小件产品,集成工作站落地优势尤为突出;大型车身构件可采用双工位集成方案,一侧工件加工、一侧人工上下料,消除设备待机空档,进一步提升单位时间产能。设备安全防护整体一体化设计,外围统一安全防护门、安全光栅,整体防护结构比三台单机分散防护更简洁,规避多设备防护盲区带来的安全隐患。
在厂房扩建成本持续上涨的当下,多工序集成非标工作站通过空间优化、工序整合、人力精简三重优势,适配中小制造企业产能扩充需求,无需大规模厂房改造即可提升产量,是有限场地内实现智能化产线升级的优选方案。