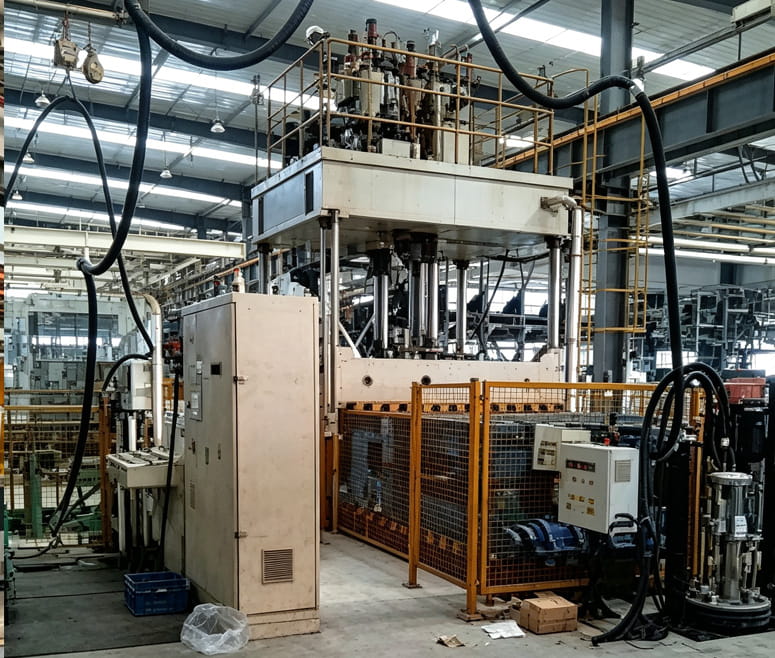
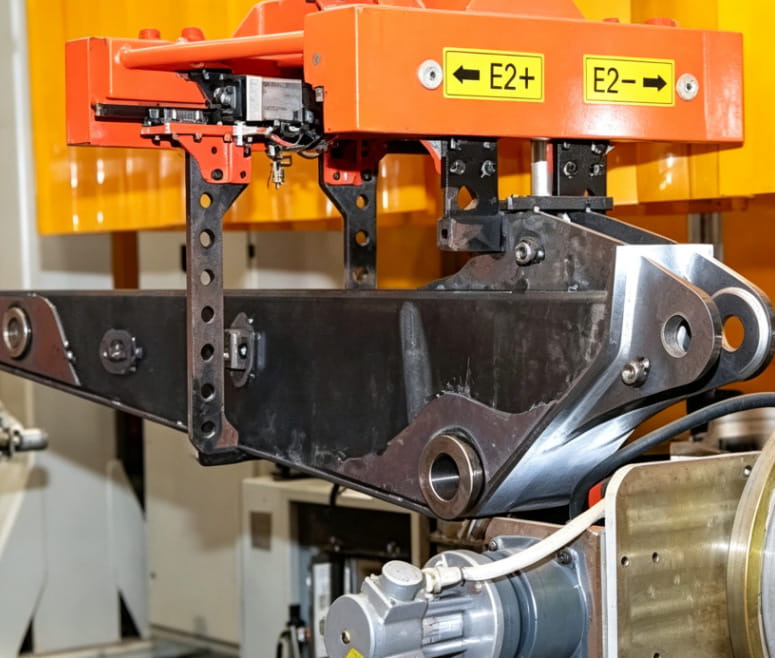
汽车底盘、车门框架、副车架等均由多块冲压件焊接组合而成,单一部件尺寸合格不代表焊接总成整体装配达标,焊接过程拼接偏移、焊点拉扯形变、多部件组合孔位错位,都会造成整车装配卡顿、缝隙不均,焊接总成专用大型汽车检具针对组合式焊接工件开发,完整校验总成整体形位公差、拼接间隙、多组安装孔同轴度,管控焊接成品综合精度。
焊接总成检具整体尺寸匹配工件总长,厚重稳定底座杜绝检测过程基准形变,检具内部复刻所有分部件装配基准,每个独立冲压件对应专属定位支撑块,完整还原总成焊接完成后的理论装配姿态,同步检测单件偏差与组合拼接偏差。检具配备长行程滑动量表、长距离间隙规,覆盖总成两端、中间拼接区域,可测量整体直线度、扭曲度、拼接面落差、多处安装孔相对坐标。
针对焊接形变这一核心检测重点,检具设置多组对比基准,直观呈现焊接后总成扭曲、弯曲偏移数值,技术人员依据检测数据调整焊接工装定位、优化焊接点焊顺序,减少焊接热变形带来的总成尺寸超差。大型总成检具采用分体拼接结构,拆分后便于运输、车间吊装入场,分段基准配备精准对接销,拼接后整体尺寸无偏移,兼顾大型工件检测需求与场地转运便利性。
夹持系统区分多点同步气动压紧,总成多部件同步锁紧,防止检测过程工件轻微位移,软性压头避免挤压划伤焊接工件表面涂层;检具侧面预留人员操作通道,工人可从多方位读取各处检测数值,无需频繁挪动工件,提升单件检测速度。配套数字化读数模块,量表检测数值自动存储记录,批量检测数据自动汇总,便于统计总成尺寸偏差分布规律。
新品焊接总成研发阶段,检具用于样品焊接工艺验证,反复调整点焊点位、工装定位,确定稳定焊接工艺后再投入批量生产;量产阶段作为出厂终检工具,每批次总成抽样完成全尺寸检测,及时发现焊接工装磨损、机器人定位偏移等前端问题,避免大批量焊接总成尺寸不合格。检具易磨损的定位销、滑动标尺可单独更换,大型底座长期重复使用,大幅降低整套检具重做成本。
新能源汽车一体化压铸焊接混合总成逐年增多,对应检具同步升级复合基准结构,同时适配压铸主体与焊接附件双重检测需求。焊接总成作为整车核心承载部件,尺寸精度直接决定整车底盘、车门装配效果,定制化总成检具完整覆盖组合工件全维度精度检测,为整车装配工序提供尺寸合格的焊接成品,保障整车装配稳定性与外观品质。