工装夹具是非标焊接、冲孔、涂胶设备的核心承载部件,传统一体式工装仅能适配单一型号工件,企业拓展产品线时需要重新制作整套工装,拉长新品投产周期,增加设备配套投入。模块化柔性工装依托拆分式结构设计,实现定位块、支撑座、压紧气缸、定位销单独拆装替换,一套工装底座可搭配多组定位组件,覆盖多款外形相近工件加工需求,大幅提升设备复用效率,适配当下多品种、小批量的生产模式。
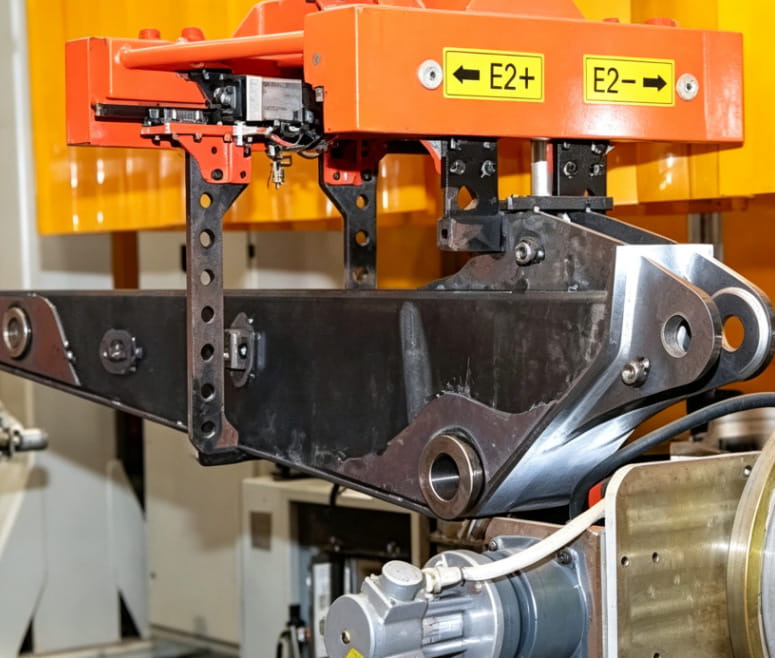
柔性工装底座选用高强度不易变形铸件加工,统一标准化基准孔位,所有定位配件采用通用安装接口,更换工件型号时无需拆卸底座,仅替换对应定位支撑与压紧组件即可完成换型调试。定位部件根据工件三维轮廓单独加工,区分刚性金属支撑、软性聚氨酯压块两类材质:金属定位块用于钣金冲孔、焊接工序,承受冲压、焊接高温不变形;软性压块适配塑料内饰件涂胶加工,夹持过程避免划伤工件表面涂层,兼顾固定精度与产品外观保护。
工装压紧机构采用气动、电动双驱动可选方案,操作人员仅需一键控制完成夹紧、松开工件,替代传统手动螺栓紧固,单件上下料耗时明显缩短。多工位组合式柔性工装可同步放置两件工件,一侧加工、一侧人工上下料,消除设备待机空档,均衡整体生产节拍。针对异形曲面工件,工装增设可调式支撑支点,可上下、左右微调支撑高度与位置,适配不同弧度工件贴合定位,杜绝加工过程工件震动偏移。
从生产运维角度来看,模块化设计大幅降低工装维护成本。一体式工装局部磨损后整体报废,柔性工装仅需更换磨损的定位销、压块,其余底座、气缸、管路可长期重复使用;配件库存统一标准化,减少多款专属配件仓储压力。工装基准面预留检测点位,日常生产中可快速使用标准量具校验定位精度,及时调整偏移组件,长期使用依旧保持稳定夹持精度。
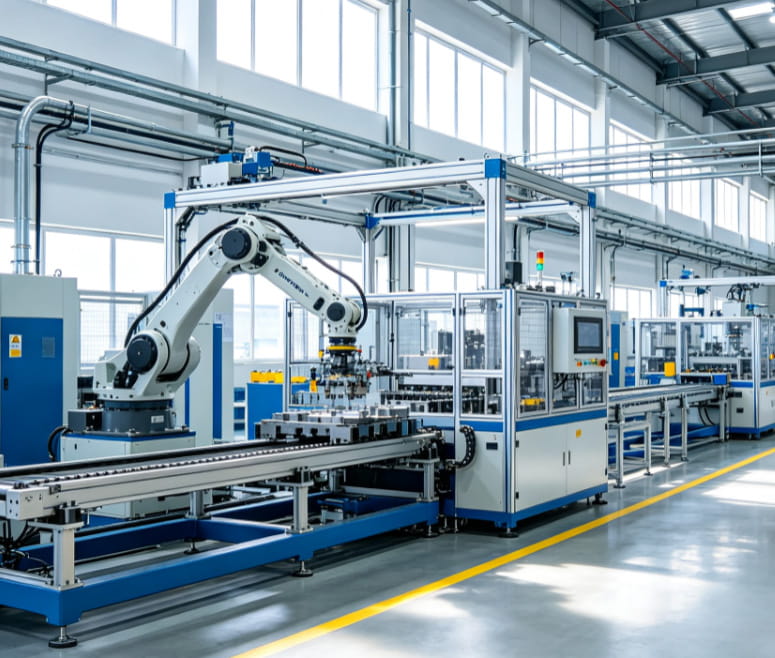
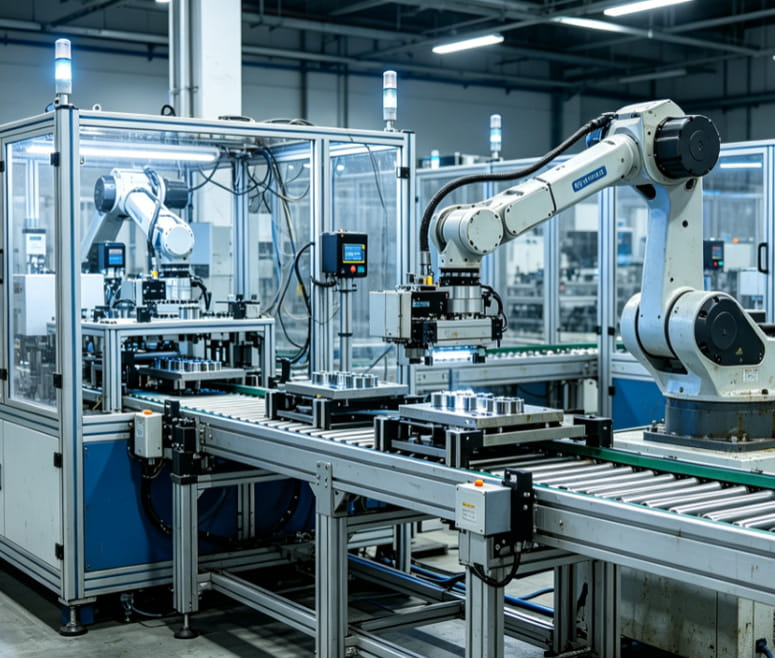
在汽车零部件加工场景中,底盘小件、车门冲压件、内饰塑料配件均可共用一体化设备底座,搭配不同柔性工装完成焊接、冲孔、涂胶全工序加工。新品样品试产阶段,可快速制作简易定位模块开展工艺验证,无需投入完整工装开发,缩短样品研发周期。柔性模块化工装设计思路,兼顾生产效率、换型成本、长期运维三大核心需求,是非标自动化设备降本增效的重要配套方案,广泛应用于汽车配套、精密五金、塑胶加工等定制化生产领域。