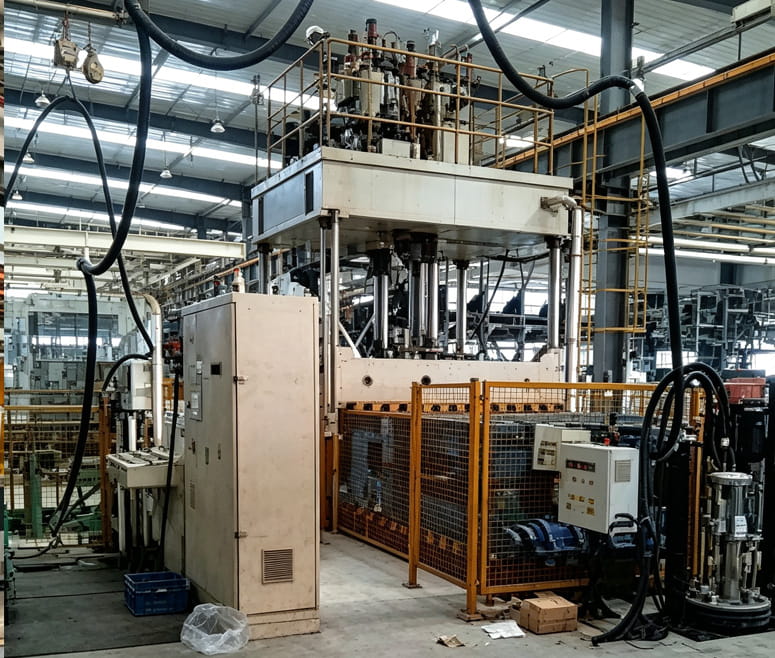
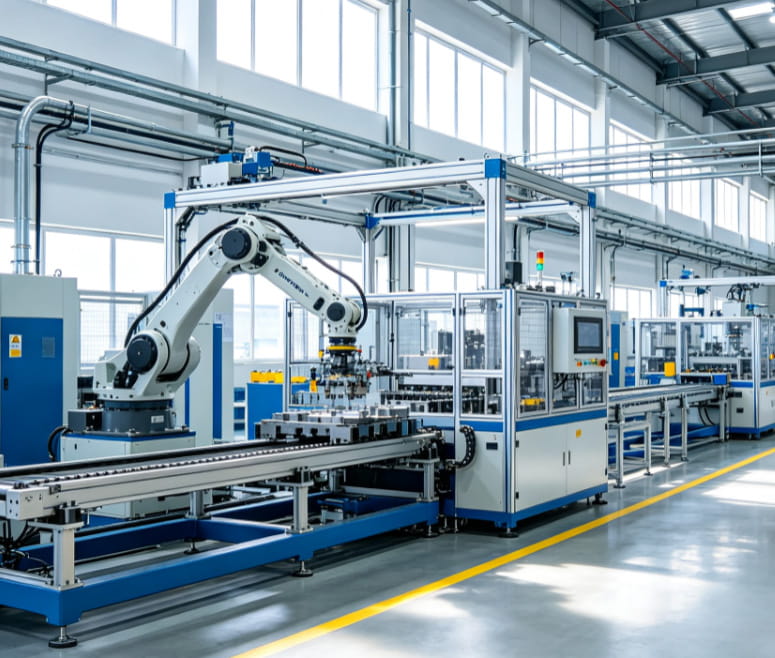
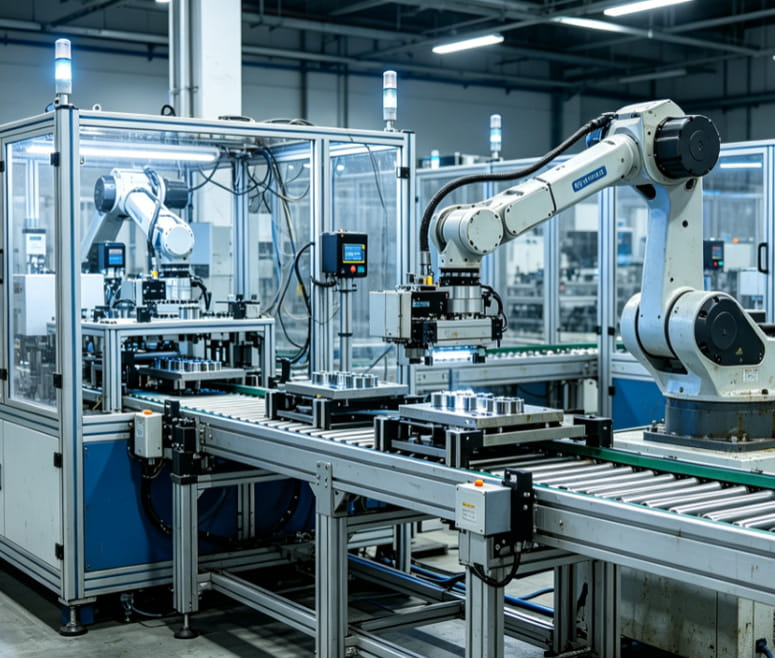
焊接、冲孔、涂胶是金属零部件、汽车配套构件加工中应用频次极高的核心工艺。传统生产模式中,三道工序分设独立工位,工件需要人工多次转运、重复装夹定位,不仅拉长整体生产节拍,多次拆装还容易造成工件定位偏差,影响冲孔精度、焊接成型与涂胶均匀度。焊接冲孔涂胶一体化非标设备搭配专属定制工装,将多道工序整合至单一工作站内,一次装夹完成全部加工步骤,有效化解分体式产线存在的各类生产痛点。
一体化设备采用集中式布局设计,集成焊接单元、伺服冲孔模组、精密涂胶系统三大核心功能区,各工序依靠控制系统协同联动,工序切换无需人工介入。焊接单元可适配铝合金、碳钢、镀锌板材等多种常用加工材料,兼容气保焊、激光焊接等主流工艺方案,搭配视觉定位模块,自动捕捉工件焊缝轨迹,动态调整焊接行走速度与功率,保障焊缝平整、焊点分布均匀,减少虚焊、漏焊、焊穿等常见加工瑕疵,提升焊接结构的牢固程度。
冲孔工序依靠高精度伺服驱动与导向结构,冲孔点位坐标提前录入系统,每次冲压行程力度、深度保持统一,孔径大小、孔位间距、孔面平整度稳定可控,满足零部件后续装配的尺寸公差要求。涂胶模块搭载定量供胶与闭环反馈组件,可适配环氧胶、密封胶、结构胶等不同粘度胶体,精准控制单位长度出胶量,涂胶轨迹、胶层厚度全程可控,从源头规避溢胶、断胶、局部漏涂问题,保障工件粘接、密封的使用性能。
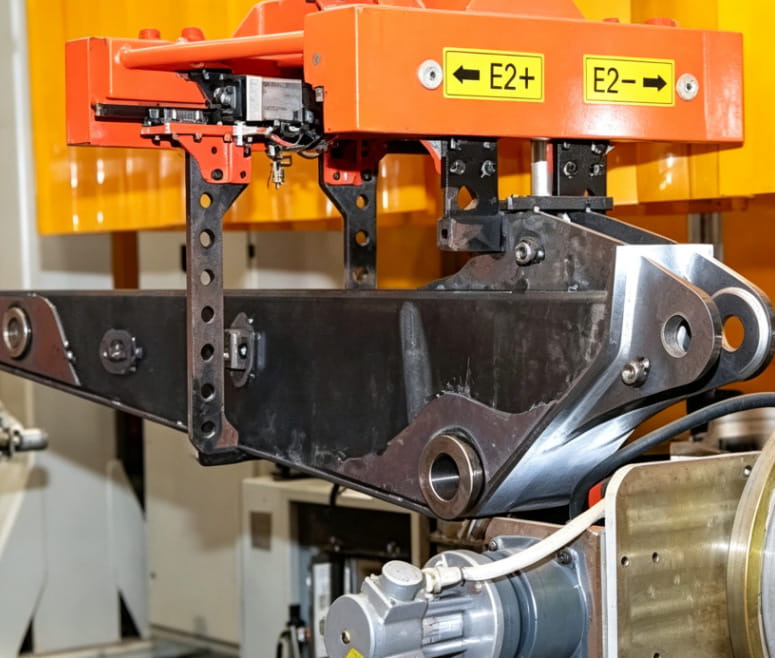
整套设备稳定发挥精度优势,核心依靠配套定制化工装夹具。通用简易夹具结构单一,难以固定异形曲面、不规则结构工件,专用工装根据工件三维轮廓一对一设计,采用高强度耐磨材质制作,定位销、支撑块、压紧机构精准贴合工件外形,加工全程牢牢限制工件位移、震动。工装采用模块化拆分设计,同一工作站可配套多组工装,切换不同型号工件时快速拆装替换,大幅缩短换型调试时长,提升设备综合利用率。
工装设计兼顾操作便捷性,夹紧、松开工件可搭配气动、电动驱动结构,减少人工手动紧固耗时,降低操作人员劳动强度。同时工装预留精准定位基准,每次装夹工件的基准坐标保持一致,从源头消除多次转运带来的尺寸误差,让焊接、冲孔、涂胶三道工序的加工基准统一,成品尺寸一致性显著提升。
集成式工作站大幅压缩工位占用空间,相比三台独立设备,整体占地面积更小,适配中小型厂房有限的场地条件。整套设备搭载故障自检程序,焊接电流异常、冲孔压力不足、胶体供给中断等问题会及时发出预警,便于工作人员快速排查维护。
当下汽车底盘构件、车身冲压小件、五金密封配件等产品加工,大量采用此类一体化设备配套定制工装的生产方案。集成化工艺、精准工装定位相结合的生产模式,既提升单位时间产能,又稳定产品加工品质,是精密零部件批量生产的成熟解决方案,也契合制造业工序整合、精简产线的发展方向。