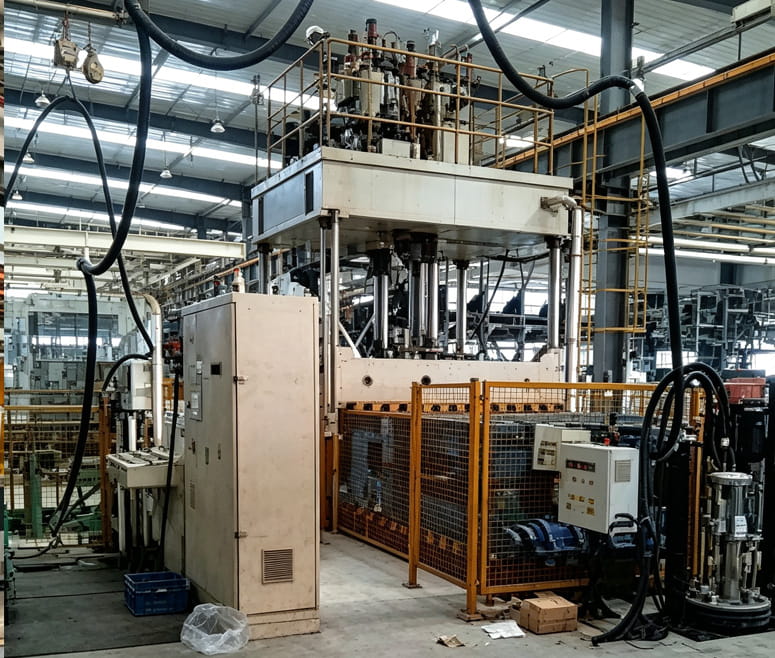
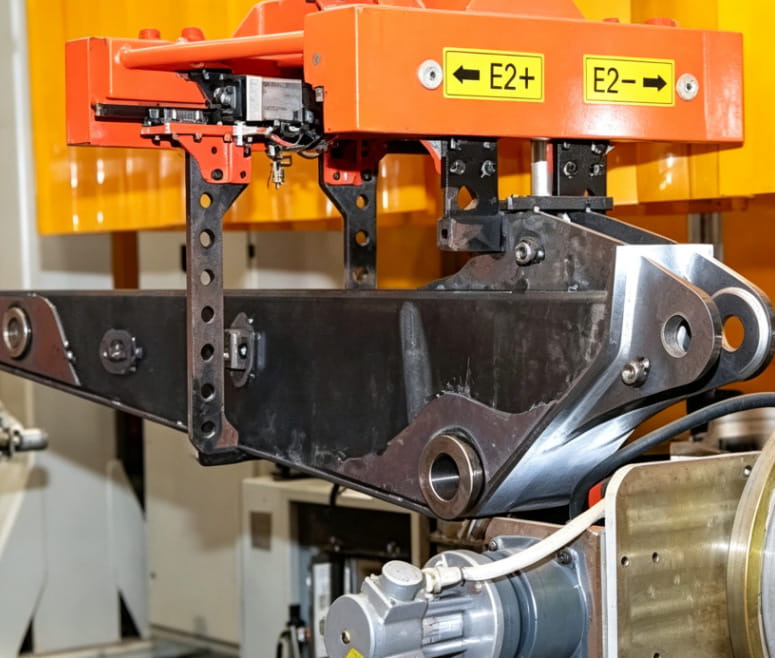
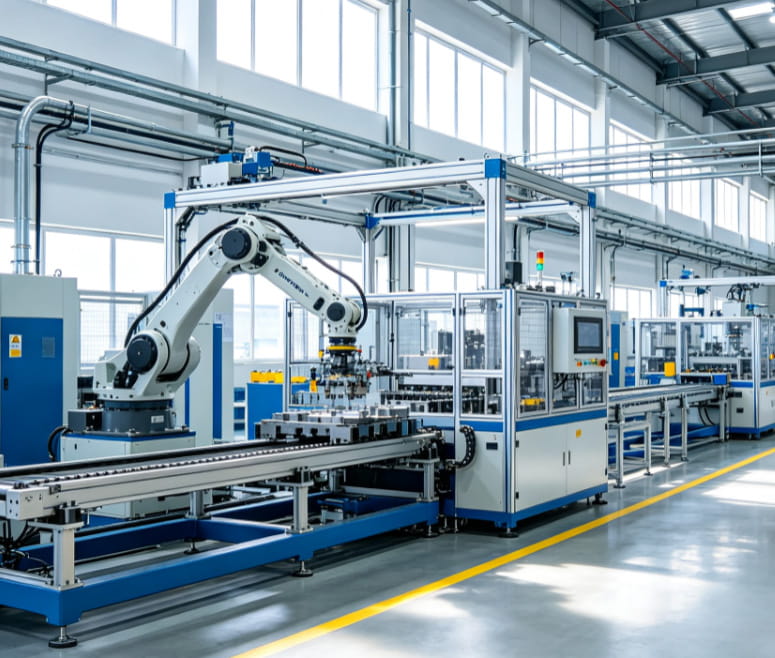
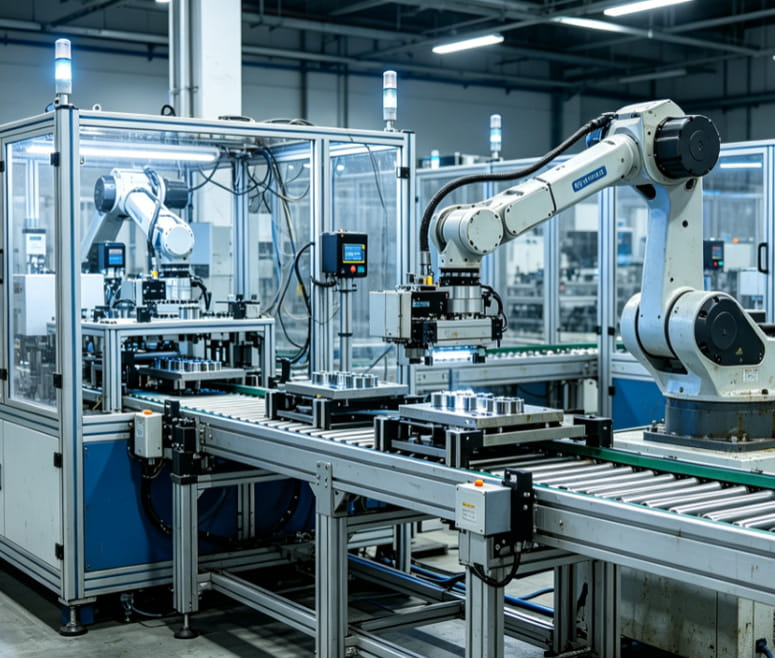
焊接、冲孔属于对位移、压力、行程控制要求较高的加工工序,传统气缸、液压驱动设备行程控制精度有限,容易出现冲孔深浅不一、焊枪定位偏移、冲压力度不稳定等问题,伺服驱动系统凭借高精度位移闭环控制,成为中高端非标焊接、冲孔一体化设备的标配动力单元,从动力底层保障加工尺寸一致性,适配精密零部件批量生产。
伺服系统由伺服电机、驱动控制器、高精度光栅编码器三部分组成,位移控制精度可达微米级别,行走行程、停留点位、运动速度、冲压压力全部数字化编程调节,数值实时反馈至控制系统形成闭环修正。冲孔工序中,伺服精准控制冲压下行深度、保压时长,针对不同厚度板材调整冲压力度,薄板避免冲裂边缘,厚板保证冲孔断面平整无毛刺,孔径、孔距长期运行无漂移,无需频繁人工校准设备原点。
焊接工位伺服多轴联动模组,可精准控制焊枪行走速度、转弯停顿时间,直线焊缝匀速移动保证焊道宽窄统一,拐角位置自动减速补焊,规避拐角虚焊、焊瘤堆积问题;搭配电弧跟踪传感后,伺服可根据焊缝高低小幅自适应偏移,适配板材轻微形变工件焊接作业。整套运动程序可存储上百组不同工件加工参数,切换型号一键调取,换型调试时间大幅缩减。
对比液压、气动驱动,伺服运行噪音更低,能耗损耗更少,设备待机阶段电机低功耗运转,长期批量生产能够减少能源消耗;无液压油路渗漏风险,保持车间生产环境整洁,无需定期更换液压油,简化设备日常维护流程。伺服电机搭配独立过载保护程序,冲孔遇到硬质异物、焊接路径受阻时,系统自动停机报警,避免电机过载烧毁、工装工件挤压损坏,降低设备故障维修成本。
设备控制系统界面直观显示伺服实时坐标、运行速度、负载压力、累计运行时长,技术人员可通过运行数据判断导轨磨损、电机负载异常,提前开展保养维护,规避批量生产中途停机故障。伺服模组采用标准化模块化结构,单轴故障可单独拆解更换,无需整机停机大修,缩短产线停工时长。
汽车底盘、车身小件、五金精密构件加工所用一体化焊接冲孔设备,普遍搭载多轴伺服驱动系统,依靠数字化精准动力控制稳定加工品质。伴随制造业对零部件加工精度、设备稳定性要求不断提升,伺服驱动已经成为非标精密加工设备的核心配置,兼顾加工精度、运维便捷、节能降耗多重优势,持续优化零部件生产加工工艺稳定性。